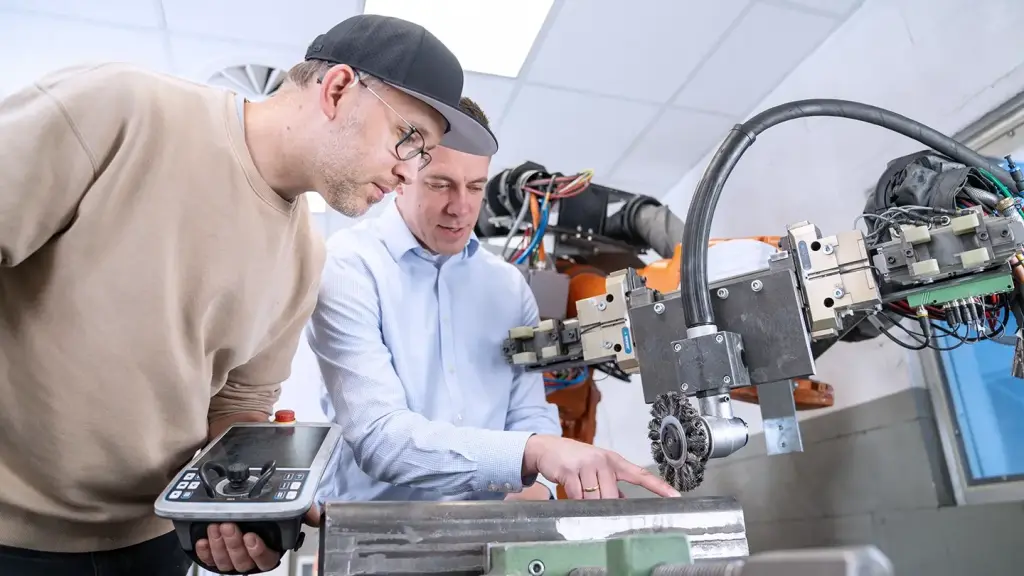
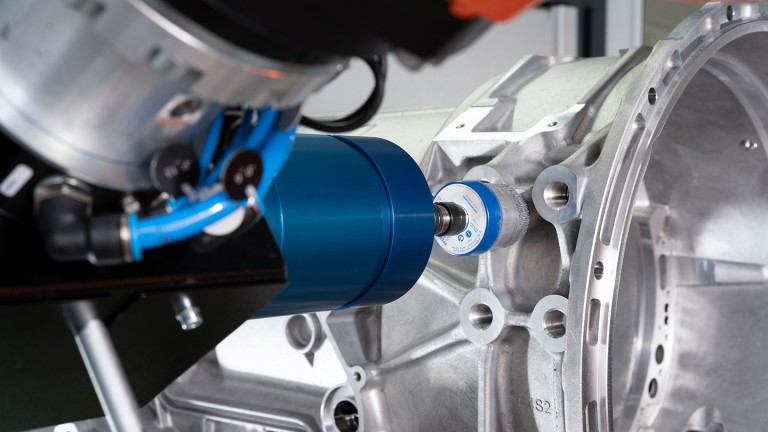
A automação reforça a qualidade, a eficiência e a competitividade. No entanto, somente um robô ainda não garante um processo de usinagem estável. Decisivo é a interação coordenada de ferramenta, acionamento, parâmetros do processo e aplicação. "Quem automatiza um processo instável, transfere também suas variações", diz o CSO da PFERD TOOLS Jörg Hesse.
Cada vez mais empresas automatizam sua fabricação. Os requisitos de qualidade crescentes, a maior pressão de custos, uma maior diversidade de variantes e a escassez de técnicos especializados aumentam a necessidade de ações. Os processos automatizados podem permitir resultados consistentes, aumentar a produtividade e aliviar as funcionárias e os funcionários de atividades monótonas ou fisicamente desgastantes.
No entanto, a automação não é sinônimo de sucesso garantido, diz PFERD TOOLS. Nem todos os processos manuais podem ser transferidos de forma estável e econômica para um robô sem antes serem preparados. "Um robô repete movimentos com elevada precisão. Se daí surge sempre um bom resultado, isso é decidido por todo o processo de usinagem", explica Jörg Hesse, CSO da PFERD TOOLS.
A automação não começa com os robôs
Um projeto de automação bem-sucedido começa com um objetivo de usinagem claramente definido: Que qualidade e tolerância têm de ser alcançadas? Que tempo de ciclo é necessário? Que variações ocorrem no processo atual? Só quando estas perguntas estiverem respondidas é que a ferramenta e o acionamento podem ser concebidos adequadamente. Daí resultam os requisitos para os robôs, o equipamento e o conceito do sistema. Assim, para a PFERD TOOLS se aplica uma clara sequência: Objetivo de usinagem – Ferramenta – Acionamento – Robôs – Integração. "A ferramenta e o acionamento não podem ser apenas considerados quando o robô já está selecionado", enfatiza Hesse. "Eles determinam o resultado do trabalho e daí resultam todos os requisitos essenciais para toda a solução de automação."
Por que é que a precisão de repetibilidade não é suficiente
Os processos de usinagem se alteram durante a produção. As ferramentas se desgastam, os materiais e componentes oscilam, as temperaturas se alteram e as forças que ocorrem variam. Por esse motivo, movimentos idênticos do robô podem causar resultados distintos. As colaboradoras e os colaboradores experientes compensam frequentemente tais variações na usinagem manual de forma intuitiva. Eles alteram, por exemplo, a pressão de contato, a posição da ferramenta, a intervenção ou a velocidade de usinagem. Um robô não reage a isso autonomamente. Assim, este conhecimento prático tem de ser traduzido em parâmetros do processo definidos e janelas de processo estáveis. Superfícies inconstantes, vida útil decrescente das ferramentas, desperdício inexplicável, retrabalho não planejado ou correções frequentes dos parâmetros são sinais de alerta típicos. "Inteligência de processos significa identificar atempadamente e controlar objetivamente estes fatores de influência ", assim Hesse.
Inteligência de processos baseada em experiência
A automação estável se baseia na análise sistemática de todo o processo de usinagem. No processo, colaboram três parceiros: O usuário define o componente, a meta de qualidade, o tempo de ciclo e as condições de produção. A PFERD TOOLS é responsável pela
concepção e o ensaio da ferramenta, do acionamento e do processo de usinagem. O integrador implementa o robô, o equipamento, os sensores, o comando e o conceito de segurança.
A PFERD TOOLS reúne mais de 225 anos de experiência em usinagem de superfícies com mais de dez anos de experiência em aplicações assistidas por robôs. "Não nos consideramos um integrador de robôs", comenta Jörg Hesse, "mas sim um parceiro com elevada inteligência de processos. Nossa tarefa é a de conceber a usinagem de forma a que ela funcione em série de forma estável, reproduzível e econômica."
A PFERD TOOLS disponibiliza um Whitepaper gratuito sobre o tema "Inteligência de processos": A robótica requer inteligência de processos.